大型彈簧為什麼比較難加工?粗線材成形有哪些製造難點?
大型彈簧為什麼比較難加工?粗線材成形有哪些製造難點?
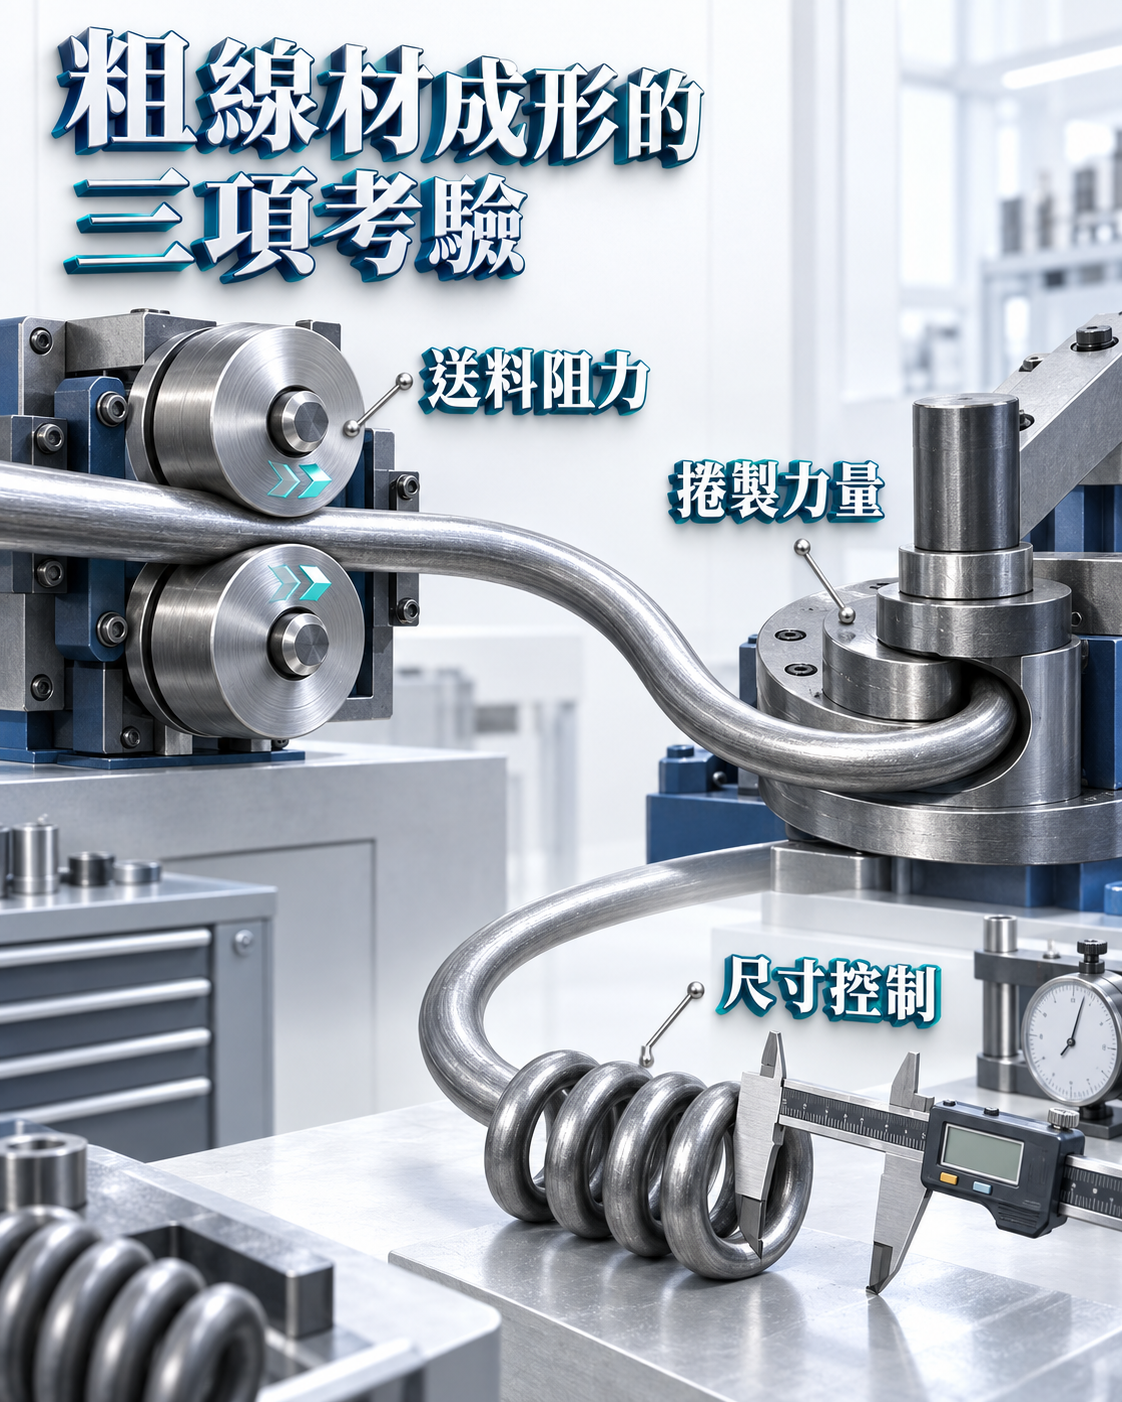
大型彈簧在送料與捲製時為什麼更困難?
實際製造時,主要會遇到以下幾項難點:
送料阻力增加:
粗線材需要較大的力量才能穩定送入成形位置,送料設備能否持續控制線材會直接影響加工。
捲製力量提高:
線材越粗,形成指定彎曲半徑需要的成形能力通常越高。
設備負荷增加:
送料、導正與捲製機構都必須具備足夠能力,不能只確認設備是否「能放入」該線徑。
工具承受的負荷提高:
當粗線材又必須形成較緊密的圈徑時,成形工具承受的力量與加工難度會進一步提高。
因此,同樣是螺旋彈簧,大線徑規格對設備與製程的要求會明顯不同。這也是不同加工設備所能處理的最大線徑不一定相同的原因。
為什麼粗線材越接近小圈徑,成形難度越高?
工程上常以「彈簧指數」觀察兩者的比例,也就是平均圈徑與線徑之比。當彈簧指數偏低,代表線材相對較粗、捲繞半徑較小,除了成形需要更大的力量,工具負荷、線材開裂及製造穩定性等問題也需要更加注意。
兩支使用相同粗線材的彈簧,不代表加工難度相同。例如其中一支允許較大的圈徑,另一支卻受到設備安裝空間限制而必須縮小圈徑,後者通常會更難製作。
這也是大型彈簧在圖面設計階段就需要確認製造可行性的原因。若只增加線徑,卻維持有限的外徑空間,可能使原本可加工的尺寸組合變成較難成形的規格。
大型彈簧為什麼更需要注意尺寸控制?
以圈徑為例,線材經過彎曲成形後會產生一定程度的回彈,因此製造端必須依材料與規格調整成形條件。當線徑、圈徑或其他尺寸組合改變時,原本的設備設定也未必能直接沿用。
大型彈簧常見需要控制的項目包括:
| 製造項目 | 大型規格需要注意的原因 |
|---|---|
| 線材輸送 | 粗線材需要較高的送料與控制能力 |
| 彈簧直徑 | 線徑與圈徑比例會影響成形難度 |
| 圈距與圈數 | 需配合設備控制與整體尺寸要求 |
| 成形後尺寸 | 需考慮材料與成形後回彈造成的尺寸變化 |
| 製造公差 | 需依線徑、尺寸組合及加工方式實際評估 |
如果圖面同時要求「粗線徑、小外徑、特殊節距與較嚴格公差」,加工難度可能進一步提高,不能只以其中一項規格判斷。
怎麼判斷大型彈簧的設計圖是否容易加工?
初步評估時,可先整理線徑、外徑或內徑、自由長度、圈數、節距與材料等資訊。如果設備安裝空間已經固定,也應一併提供,才能判斷粗線材與圈徑的組合是否會增加製造難度。
特別是從原有彈簧改成更粗線徑時,不宜直接認為只要更換線材即可。線徑改變後,原本的圈徑、圈數與其他尺寸可能需要重新確認,製造設備及成形方式也可能不同。
因此,大型彈簧是否難做,真正有影響的不是線的粗細,而是粗線材與整體尺寸形成的加工條件。若設計圖尚在規劃階段,可先衡量製作的可行性,再決定是否需要調整尺寸。